


Şişe Sapı Kalıbı
YIDIAN Mold Co., Ltd., Doğu Çin Denizi kıyısında ünlü bir "plastik kalıp ülkesi" olan Huangyan'da bulunmaktadır. Şişe sapı kalıplarının profesyonel üreticisi, tedarikçisi ve ihracatçısı olarak, gelişmiş bilimsel araştırma teknolojisine, profesyonel Ar-Ge ve üretim yeteneklerine ve dünya çapında çeşitli bölgeleri kapsayan küresel bir satış ağına sahibiz.

01
Özelleştirme Hizmeti
Şirketimiz, şişe kapağı kalıpları için özelleştirilmiş hizmetler sunarak sektörünüzün gereksinimlerine göre en verimli kalıpları tasarlamamıza ve üretmemize olanak tanır.
02
Zengin Deneyim
YIDIAN kalıp güvenilir kalıp üreticinizdir. Yaklaşık 10 yıldır çeşitli plastik kapak ve sap kalıplarına odaklanıyoruz.
03
Kapsamlı Ürün Yelpazesi
Ürün yelpazemiz CSD su kapağı kalıplarını, 5-galon kapak kalıplarını, spor kapak kalıplarını, meyve suyu ve süt için içecek kapağı kalıplarını, açılır kapanır kapak kalıplarını, kozmetik kapak kalıplarını ve daha fazlasını içerir.
04
Gelişmiş Ekipmanlar
EDMmachine, oyma makinesi ve diğer yüksek hassasiyetli işleme ekipmanları gibi birinci sınıf CNC makinelerimiz var. Anahtar parçaların tam sayısal kontrolünü, yüksek verimliliğini ve hassas üretimini sağlarlar.
-
![Plastik Yağ Şişesi Sap Kalıbı]()
Plastik Yağ Şişesi Sap Kalıbı
Yemeklik yağ sapı günlük hayatta çok yaygındır. Plastik yağ şişesi sapı kalıbı tarafından üretilenSorguya Ekle -
![Çok Kaviteli Yağ Şişesi Kulp Kalıbı]()
Çok Kaviteli Yağ Şişesi Kulp Kalıbı
Çok boşluklu yağ şişesi sapı kalıbının tasarımı, ürünün talebini büyük ölçüde karşılayabilir. YağSorguya Ekle -
![12 Boşluklu Yağ Kolu Kalıbı]()
12 Boşluklu Yağ Kolu Kalıbı
12 boşluk yağ saplı kalıp, 12 tasarımdan 1'i, sadece çıktıyı büyük ölçüde arttırmakla kalmaz, aynıSorguya Ekle -
![10L Yağ Şişesi Sap Enjeksiyon]()
10L Yağ Şişesi Sap Enjeksiyon
Yemeklik yağ kulpları süpermarketlerde her yerde karşımıza çıkmakta ve insanların hayatındaSorguya Ekle -
![20L Yenilebilir Yağ Büyük Saplı Kalıp]()
20L Yenilebilir Yağ Büyük Saplı Kalıp
Sapın tasarımı, insanların günlük yaşamda kullanmaları için uygun olabilir. 20L yemeklik yağ büyükSorguya Ekle -
![5L Yenilebilir Yağ Şişesi Saplı Kalıp]()
5L Yenilebilir Yağ Şişesi Saplı Kalıp
Süpermarkette her yerde görülebilen yenilebilir yağ, ilgili kulplarla donatılmıştır. Bu ürüne olanSorguya Ekle -
![Soğuk Yolluk Su Şişesi Sap Kalıbı]()
Soğuk Yolluk Su Şişesi Sap Kalıbı
Sıcak yolluk ile karşılaştırıldığında, soğuk yolluk su şişesi kulp kalıbı ucuzdur ve hammaddeSorguya Ekle -
![12 Kaviteli Su Şişesi Kulp Kalıbı]()
12 Kaviteli Su Şişesi Kulp Kalıbı
Tek boşluklu kalıpla karşılaştırıldığında, 12 boşluklu su şişesi saplı kalıp, üretim verimliliğiniSorguya Ekle


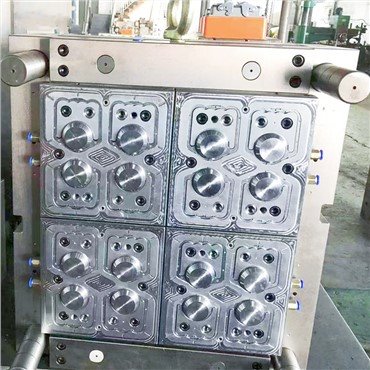


Şişe sapı kalıbı, plastik şişe sapı üretmek için üretim sürecinde kullanılan bir kalıp türüdür. Enjeksiyon kalıplama işleminde şişe sapının şeklini oluşturmak için kullanılan özel olarak tasarlanmış bir kalıptır. Kalıbın ürettiği kulplar farklı renk, şekil ve boyutlarda özelleştirilebilir, bu da ürünlerin markalaşmasını ve pazarlanmasını geliştirmeye yardımcı olabilir.
Şişe sapı kalıbı tipik olarak erimiş plastik malzemenin enjekte edildiği, soğutulduğu ve daha sonra katı bir parça olarak dışarı atıldığı bir boşluk oluşturacak şekilde birbirine uyan iki yarıdan oluşur. Kalıp, dayanıklılık ve uzun ömür sağlayacak şekilde tasarlanmış yüksek kaliteli çelikten yapılabilir.
Şişe Sapı Kalıbının Faydaları
Özelleştirme
Şişe sapı kalıpları çeşitli şekil, boyut ve renklerde kulp oluşturulmasına olanak sağlar. Bu özelleştirme, farklı ürün veya şirketlerin özel tasarım gereksinimlerinin ve markalama ihtiyaçlarının karşılanmasına yardımcı olur.
Gelişmiş İşlevsellik
Bir kalıpla üretilen şişe kulplarının tasarımı, ergonomik tutuş için optimize edilebilir, böylece tüketicilerin şişeleri tutması ve taşıması daha kolay ve rahat hale gelir. Bu, şişelerin genel kullanılabilirliğini ve rahatlığını artırır.
Maliyet Verimliliği
Şişe sapı kalıbının kullanılması, yüksek verimlilik ve tutarlılıkta sapların seri üretimine olanak sağlar. Bu, malzeme israfını en aza indirerek, çevrim süresini optimize ederek ve üretkenliği en üst düzeye çıkararak üretim maliyetlerinin azaltılmasına yardımcı olur.
Dayanıklılık ve Güç
Şişe sapı kalıpları genellikle kalıba dayanıklılık ve sağlamlık sağlayan yüksek kaliteli çelikten yapılır. Bu, üretilen sapların güçlü olmasını ve kolayca kırılmadan veya deforme olmadan taşıma ve taşıma zorluklarına dayanabilmesini sağlar.
Artan Verimlilik
Otomasyon ve verimli enjeksiyon kalıplama işlemlerinin kullanılmasıyla şişe sapı kalıpları üretim kapasitesini ve çıktısını önemli ölçüde artırabilir. Bu, üreticilerin yüksek talebi karşılamasına ve kulplu şişelerin istikrarlı bir şekilde tedarik edilmesini sağlamasına olanak tanır.
Tutarlılık ve Kalite Kontrol
Şişe sapı kalıpları, hassas boyut ve spesifikasyonlara sahip tutarlı sap üretimi sağlar. Bu, ürün kalitesinin korunmasına ve endüstri standartlarının karşılanmasına yardımcı olarak manuel taşıma veya diğer yöntemlerde meydana gelebilecek farklılıklar veya kusurlardan kaçınır.
Şişe Sapı Kalıbının Ana Bileşenleri
Boşluk ve Çekirdek:Boşluk ve göbek, şişe sapının şeklini ve formunu oluşturan kalıbın ana parçalarıdır. Bu bileşenler, erimiş plastiğin enjekte edildiği ve soğutulduğu içi boş bir boşluk oluşturacak şekilde bir araya gelir.
Kalıp Tabanı:Kalıp tabanı, kalıp bileşenleri için temel ve destek sağlar. Tipik olarak, uygun hizalama ve montaj için kılavuz pimleri, kılavuz burçları ve diğer elemanları içerir.
İtici Pimler:İtici pimler, soğutma işlemi tamamlandıktan sonra katılaşan şişe sapını kalıptan dışarı itmek için kullanılır. Genellikle boşluğun ve çekirdeğin karşı tarafında bulunurlar.
Soğutma Sistemi:Soğutma sistemi, erimiş plastiğin hızlı ve eşit şekilde soğutulmasına yardımcı olarak şişe sapının katılaşmasına ve şeklini korumasına olanak tanır. Tipik olarak içinden soğutma suyunun veya diğer soğutma ortamının aktığı kanallardan veya geçitlerden oluşur.
Sprue ve Koşucular:Yolluk, erimiş plastiğin kalıba enjekte edildiği ana kanaldır. Yolluklar, plastiği kanaldan boşluk ve maçaya dağıtan ek kanallardır. Kalıbın eşit şekilde doldurulmasına ve malzeme israfının en aza indirilmesine yardımcı olurlar.
Geçit:Kapı, erimiş plastiğin boşluğa girdiği küçük açıklık veya geçittir. Plastiğin akışını kontrol etmek ve kalıbın uygun şekilde doldurulmasını sağlamak için tasarlanmıştır.
Havalandırma:Havalandırma, enjeksiyon işlemi sırasında hava veya gazların kaçmasına izin vermek için kalıpta küçük açıklıkların veya havalandırma deliklerinin sağlanmasını ifade eder. Doğru havalandırma, hava sıkışması, yanma veya eksik doldurma gibi kusurların önlenmesine yardımcı olur.
Kalıp Plakaları:Kalıp plakaları, kalıbın çeşitli bileşenleri için yapı ve destek sağlar. Tipik olarak yüksek kaliteli çelikten yapılırlar ve doğru hizalama ve çalışmayı sağlamak için hassas şekilde işlenirler.
Şişe Sapı Kalıbı Oluşturma Süreci
Tasarım:İlk adım, şişe sapının tasarlanması ve bilgisayar destekli tasarım (CAD) yazılımı kullanılarak 3 boyutlu modelin oluşturulmasıdır. Tasarım, boyutlar, şekil, kavrama deseni ve her türlü marka logosu veya metni gibi ayrıntıları içerir.
Kalıp İmalatı:Tasarım tamamlandıktan sonra şişe sapının kalıbı üretilir. Bu, boşluk, maça, kalıp tabanı, soğutma sistemi, ejektör pimleri ve diğer gerekli özellikler gibi kalıp bileşenlerinin işlenmesini içerir.
Kalıp Montajı:İşlenen bileşenler daha sonra tam kalıbı oluşturmak için birleştirilir. Boşluk ve maça, kalıp tabanına birlikte takılır ve ejektör pimleri, soğutma sistemi, kızaklar, kaldırıcılar ve ekler (varsa) gibi diğer bileşenler eklenir.
Enjeksiyon Kalıplama Kurulumu:Birleştirilen kalıp bir enjeksiyonlu kalıplama makinesine monte edilir. Makine, kalıbın gerekli sıcaklığa ısıtılması ve erime sıcaklığı, enjeksiyon basıncı ve çevrim süresi dahil olmak üzere enjeksiyon parametrelerinin ayarlanmasıyla hazırlanır.
Malzeme Hazırlama:Şişe sapı için kullanılan, genellikle pelet veya granül formundaki plastik malzeme, enjeksiyonlu kalıplama için hazırlanır. Bu, gerekirse nemin uzaklaştırılması ve uygun akış ve tutarlılığın sağlanması için malzemenin kurutulmasını içerebilir.
Enjeksiyon:Plastik malzeme eritilir ve yüksek basınç altında yolluk ve yolluklar vasıtasıyla kalıp boşluğuna enjekte edilir. Malzeme boşluğu doldurur ve sap tasarımının şeklini alır.
Soğutma ve Katılaştırma:Enjeksiyondan sonra kalıp kapalı tutulur ve erimiş plastiğin hızlı bir şekilde soğutulması için soğutma sistemi devreye girer. Soğutma işlemi plastiği katılaştırarak şeklini ve boyutlarını korumasını sağlar.
Fırlatma:Plastik yeterince soğuyup katılaştığında kalıp açılır ve ejektör pimleri sapı kalıptan dışarı doğru iter. Sap daha sonra kalıptan çıkarılır ve daha sonraki işlemler veya paketleme için toplanır.
Kırpma ve Bitirme:Flaş adı verilen fazla plastik kesilir veya saptan çıkarılır. Sap, kenarların yumuşatılması, doku veya yüzey işlemlerinin eklenmesi ve herhangi bir kusur veya kusurun incelenmesi gibi ek bitirme işlemlerinden geçebilir.
Kalite Kontrolü:Tamamlanan şişe kulpları, boyutlar, görünüm, sağlamlık ve işlevsellik dahil olmak üzere kalite açısından incelenir. Arızalı saplar reddedilirken, kabul edilebilir olanlar paketlenip sevkıyata veya dağıtıma hazırlanır.
Şişe sapı kalıplarında karşılaşılan genel zorluklar ve çözümler
Sorun1:
Çarpıklık: Düzensiz soğutma veya kalıbın yanlış tasarımı nedeniyle çarpıklık meydana gelebilir. Bu, çarpık veya eşit olmayan boyutlara sahip kulplarla sonuçlanır.
Çözümler: Kalıbın her yerinde eşit soğutma sağlamak için uygun soğutma sistemleri uygulanmalıdır. Ek olarak, destek yapıları eklemek veya kapı konumlarını ayarlamak gibi kalıp tasarımını optimize etmek, çarpıklığın en aza indirilmesine yardımcı olabilir.
Sorun2:
Lavabo İzleri: Lavabo izleri, eşit olmayan soğutma veya plastik malzemenin yetersiz paketlenmesi nedeniyle sapın yüzeyinde çöküntüler veya çentikler olarak görünür.
Çözüm: Soğutma sistemini ayarlamak, kapı tasarımını değiştirmek veya paketleme basıncını ve süresini optimize etmek çökme izlerini azaltmak için etkili çözümler olabilir.
Sorun3:
Yanıp sönme: Yanıp sönme, saptan çıkan ve kesilmesi gereken fazla plastik malzemeyi ifade eder. Kötü kalıp hizalaması veya aşırı enjeksiyon basıncı nedeniyle oluşur.
Çözüm: Kalıbın uygun şekilde bakımı ve düzenli olarak incelenmesi, parlamanın önlenmesine yardımcı olabilir. Üretim sırasında hizalamayı ayarlamak ve uygun sıkma kuvveti sağlamak da parlamayı en aza indirebilir.
Sorun4:
İtici Pim İşaretleri: İtici pim işaretleri, ejektör pimlerinin hareketi nedeniyle sap yüzeyinde kalan küçük girintiler veya lekelerdir.
Çözüm: İtici pimlerin doğru yerleştirilmesi ve tasarımının yanı sıra yüzeylerinin cilalanması veya kaplanması bu izlerin azaltılmasına veya ortadan kaldırılmasına yardımcı olabilir.
Sorun5:
Kapı İzi: Kapı izi, sapın kalıptan çıkarılmasından sonra kapı konumunda kalan küçük bir çıkıntı veya kalıntı anlamına gelir.
Çözüm: Kapı tasarımını optimize etmek, kapı düzelticileri veya ayırma özelliklerini kullanmak veya kalıplama sonrası düzeltme işlemlerini uygulamak kapı kalıntılarını giderebilir.
Kulp işiniz için özel kalıp nasıl yapılır?
Satış Öncesi Hizmet: Müşterilerden çizim veya numune yoluyla yapılan talepler, müşterinin özel gereksinimlerini tartıştığımız ve bunlara uyum sağladığımız iş görüşmelerini başlatır.
Sipariş Onayı: Sipariş onaylandıktan sonra sözleşme imzalanır ve üretime geçmek için avans ödemesi yapılır.
Kalıp Tasarımı: Bu aşamada üretim çizimini dikkatlice inceleyip onaylıyoruz ve kalıp yapısını buna göre tasarlıyoruz.
Kalıp İmalatı: Proses takip edilerek planlı talaşlı imalat ile yüksek hassasiyette imalat yapılmaktadır.
Test & Kontrol: Kalıp tamamlandıktan sonra test ve çalıştırmaya tabi tutulur. Daha sonra numuneler onaylanmak üzere müşterilere gönderilir. Alternatif olarak müşterilerimiz, kalıbı bizzat kontrol etmek ve kalitesinden emin olmak için tesisimizi ziyaret edebilirler.
Satış Sonrası Hizmet: Başarılı bir onayın ardından sevkiyat süreci başlar ve ortaya çıkabilecek endişeleri veya sorunları gidermek için kapsamlı bir satış sonrası hizmet sağlarız.
SSS
S: Şişe sapı kalıbı nasıl çalışır?
S: Şişe sapı kalıplarında yaygın olarak hangi malzemeler kullanılır?
S: Şişe sapı kalıbı tasarlanırken hangi faktörler dikkate alınmalıdır?
S: Şişe sapı kalıplamasında çarpıklık nasıl en aza indirilebilir?
S: Şişe sapı kalıpları için hangi bakım gereklidir?
S: Şişe sapı kalıplama için doğru plastik malzemeyi nasıl seçebilirim?
S: Çok gözlü şişe sapı kalıbı kullanmanın avantajları nelerdir?
S: Şişe sapı kalıpları farklı tipteki enjeksiyon kalıplama makineleriyle kullanılabilir mi?
S: Şişe sapı kalıbı kulpların yanı sıra başka uygulamalar için de kullanılabilir mi?
S: Şişe sapı kalıbıyla tutarlı üretimi nasıl sağlayabilirim?
S: Şişe sapı kalıplama için herhangi bir tasarım kılavuzu var mı?
S: Geri dönüştürülmüş plastik malzemeleri şişe sapı kalıbıyla kullanabilir miyim?
S: Şişe sapı kalıplama için tipik çevrim süreleri nelerdir?
S: Şişe sapı kalıbı farklı şişe boyutları için kullanılabilir mi?
S: Şişe sapı kalıbının üretim verimliliğini nasıl optimize edebilirim?
S: Şişe sapı kalıbı için bazı genel bakım görevleri nelerdir?
S: Şişe sapı kalıbının soğutma sistemini nasıl optimize edebilirim?
S: Şişe sapı kalıplamada enjeksiyon basıncının rolü nedir?
S: Bir şişe sapı kalıbı farklı renk çeşitlerine sahip saplar üretebilir mi?
S: Şişe sapı kalıplamada malzeme israfını nasıl azaltabilirim?
